

Souder du laiton demande quelques précautions pour obtenir un assemblage propre et résistant. Entre le choix du matériel, la préparation des pièces et la maîtrise de la chaleur, plusieurs paramètres peuvent influencer le résultat. Voici les méthodes à privilégier et les étapes à suivre pour réussir votre soudure.
Quelle méthode choisir pour souder du laiton ?
Le laiton est un alliage de cuivre et de zinc. Sa bonne conductivité thermique et sa sensibilité aux températures élevées demandent quelques précautions lors de l’assemblage.
Pour la plupart des travaux de bricolage, le brasage est préférable au soudage par fusion. Il consiste à faire fondre un métal d’apport entre deux pièces préalablement chauffées, sans atteindre leur température de fusion.
Deux techniques sont particulièrement adaptées.
Le brasage tendre à l’étain convient aux petites pièces décoratives, aux maquettes et aux assemblages peu sollicités. Il nécessite une température relativement basse, généralement autour de 220 °C pour faire fondre un alliage étain-argent sans plomb.
Le brasage fort à l’argent permet d’obtenir un assemblage généralement plus résistant aux efforts mécaniques et à la chaleur. Il s’effectue au chalumeau, avec un métal d’apport dont la température de fusion peut se situer entre 650 et 710 °C, selon l’alliage.
Il est également possible de souder le laiton au TIG ou au MIG. Ces procédés sont toutefois plus délicats à maîtriser. La vaporisation du zinc pendant la fusion peut provoquer des porosités dans la soudure et dégager des fumées dangereuses. Ils restent principalement réservés aux applications spécialisées.
Comment souder du laiton à l’étain avec un fer à souder ?
La brasure à l’étain est souvent la solution la plus accessible pour assembler de petites pièces en laiton. Elle convient à la fabrication de maquettes, à certains travaux de décoration et aux réparations qui ne nécessitent pas une résistance mécanique importante.
Sa réussite repose principalement sur la propreté des surfaces et sur une chauffe suffisante des pièces.
Quel matériel et quelle température prévoir ?
Pour réaliser une brasure tendre, préparez :
- Un fer à souder électrique suffisamment puissant, de préférence avec une température réglable ;
- Un fil de brasure sans plomb, à base d’étain et de cuivre ou d’étain et d’argent ;
- Un flux décapant compatible avec le laiton et le métal d’apport utilisé ;
- Du papier abrasif fin, des pinces de maintien et un support résistant à la chaleur.
Un fer à souder de 30 W peut suffire pour de très petites pièces. En revanche, pour des éléments plus épais qui dissipent rapidement la chaleur, un modèle de 80 à 100 W peut faciliter le travail. La forme de la panne et la capacité du fer à maintenir sa température comptent également.
Attention à ne pas confondre la température de fusion de la brasure avec celle du fer. Un alliage étain-argent peut fondre vers 221 °C, mais le fer doit être réglé plus haut pour transmettre efficacement la chaleur. Un réglage initial autour de 330 à 350 °C peut convenir, à adapter selon les pièces et les recommandations du fabricant.
Les étapes pour souder deux pièces en laiton
1. Préparer les surfaces
Commencez par nettoyer les zones à assembler avec du papier abrasif fin ou une laine d’acier adaptée. L’objectif est d’éliminer les traces d’oxydation qui empêchent l’étain d’adhérer correctement.
Dégraissez ensuite les pièces et laissez-les sécher. Les surfaces doivent être propres avant l’application du décapant.
2. Positionner les pièces
Ajustez les deux éléments et immobilisez-les avec des pinces ou un dispositif de maintien résistant à la chaleur.
Lorsque la forme des pièces le permet, privilégiez un assemblage par recouvrement plutôt qu’un simple contact entre deux extrémités. La surface de liaison sera plus importante, ce qui améliore généralement la tenue mécanique.
3. Appliquer le flux et chauffer
Déposez une petite quantité de flux sur les surfaces à assembler. Il facilite l’étalement du métal d’apport en limitant les effets de l’oxydation pendant la chauffe.
Placez ensuite la panne du fer contre le laiton, au niveau de la jonction. Chauffez suffisamment les pièces pour que la brasure puisse fondre à leur contact.
4. Apporter l’étain
Approchez le fil de brasure de la zone chauffée. Le métal d’apport doit fondre et s’étaler sur les surfaces préparées.
Si l’étain forme des petites billes sans adhérer, ne cherchez pas à compenser en ajoutant davantage de fil. Vérifiez plutôt la propreté du laiton, le décapant et la température des pièces.
Pour certains assemblages délicats, vous pouvez également étamer séparément les deux surfaces avant de les réunir et de les réchauffer.
5. Laisser refroidir et nettoyer
Retirez le fer et maintenez les pièces immobiles jusqu’à la solidification complète de la brasure. Un mouvement pendant cette phase peut fragiliser la jonction.
Éliminez ensuite les résidus de flux conformément aux indications du fabricant. Certains décapants sont corrosifs et peuvent provoquer une dégradation progressive du métal s’ils restent sur les pièces.
Cette méthode permet de réaliser des assemblages précis avec un équipement relativement simple. Elle reste toutefois limitée lorsque les pièces doivent supporter des efforts importants ou des températures élevées. Dans ces situations, le brasage fort peut être plus approprié.
Comment braser du laiton au chalumeau ?
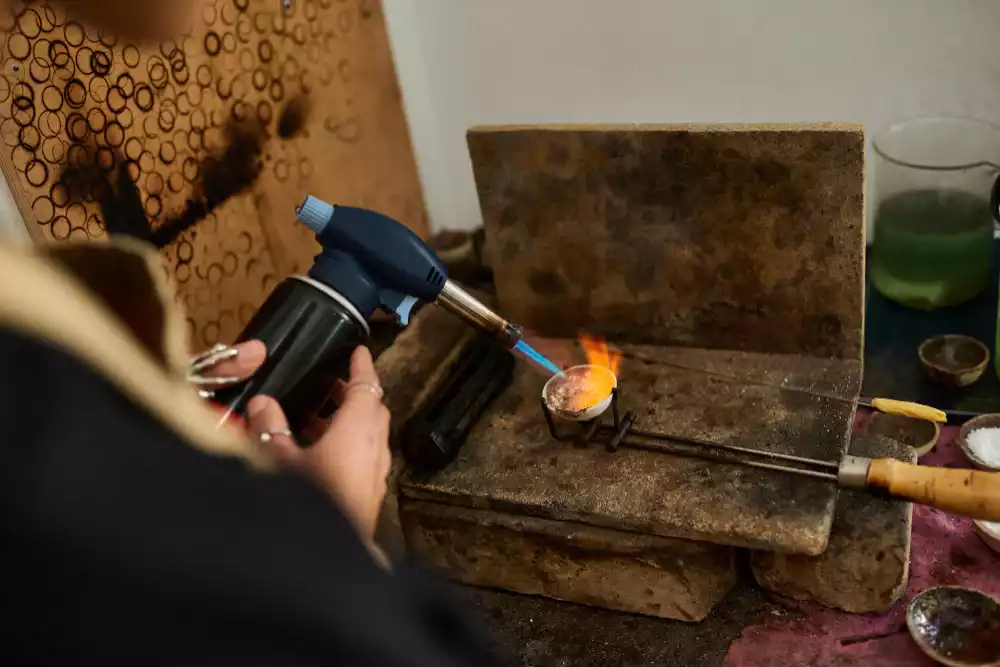
Le brasage fort consiste à assembler les pièces à l’aide d’un alliage dont la température de fusion est supérieure à 450 °C. Pour le laiton, les brasures à base d’argent constituent une solution courante.
Cette technique demande davantage de matériel et de maîtrise que le brasage tendre. Elle permet cependant de réaliser des assemblages plus résistants, à condition de choisir un métal d’apport compatible et de préparer correctement la jonction.
Quel chalumeau et quelle baguette utiliser ?
Le matériel nécessaire comprend un chalumeau adapté à la taille des pièces, une baguette de brasage à l’argent et un flux prévu pour le brasage fort du laiton.
Pour de petits éléments, certains microchalumeaux peuvent fournir une chaleur suffisante. Sur des pièces plus massives, un équipement plus puissant peut être nécessaire. La température annoncée de la flamme ne suffit pas à déterminer si un chalumeau convient : sa capacité à chauffer l’ensemble de la zone d’assemblage est tout aussi importante.
Concernant le métal d’apport, vous pouvez choisir une baguette de brasage à l’argent sans cadmium, dont la fiche technique mentionne explicitement la compatibilité avec le laiton.
Le flux doit également être adapté à la baguette utilisée. Un décapant destiné au brasage tendre à l’étain ne convient pas automatiquement au brasage fort.
Les étapes pour réaliser un brasage à l’argent
1. Nettoyer et ajuster les pièces
Éliminez les oxydes, les graisses et les impuretés présentes sur le laiton. Les surfaces doivent être suffisamment proches pour permettre au métal d’apport de pénétrer dans la jonction.
Maintenez ensuite les pièces dans leur position définitive sur un support réfractaire.
2. Appliquer le décapant
Répartissez le flux sur les surfaces à assembler, conformément aux indications du fabricant. Selon le produit, il peut également être nécessaire d’en appliquer sur l’extrémité de la baguette.
Le décapant protège les surfaces pendant la chauffe et favorise l’écoulement de la brasure.
3. Chauffer progressivement le laiton
Dirigez la flamme vers la zone d’assemblage en chauffant les pièces de manière aussi régulière que possible.
Évitez de concentrer trop longtemps la chaleur au même endroit. Une surchauffe peut déformer les éléments, favoriser l’oxydation et provoquer une perte de zinc.
Lorsque le flux atteint l’état indiqué par le fabricant, généralement lorsqu’il devient fluide, approchez la baguette de la jonction.
4. Faire pénétrer la brasure dans l’assemblage
Le métal d’apport doit fondre au contact des pièces suffisamment chaudes et s’écouler dans l’espace qui les sépare.
Ne cherchez pas à faire fondre directement la baguette avec la flamme. L’objectif est de chauffer correctement le laiton pour permettre à la brasure de se répartir dans le joint.
Dès que la jonction est remplie, cessez l’apport de métal et retirez la source de chaleur.
5. Nettoyer la jonction
Laissez refroidir les pièces suivant les recommandations du fabricant. Éliminez ensuite les résidus de décapant avec la méthode préconisée pour le produit utilisé.
Une fois l’assemblage froid, vous pouvez retirer les éventuels excédents de brasure et effectuer une finition légère pour rendre la jonction plus discrète.
Le brasage fort demande un meilleur contrôle de la chauffe. Pour une première réalisation, il est préférable de s’exercer sur des chutes de laiton de dimensions comparables à celles des pièces définitives.
Pourquoi la soudure ne tient-elle pas sur le laiton ?
Il arrive que l’étain refuse d’adhérer ou que la brasure forme une boule à la surface du métal. Plusieurs causes peuvent expliquer ce problème.
Un laiton insuffisamment nettoyé est l’une des premières pistes à examiner. Les oxydes, les traces de graisse et certains revêtements empêchent le métal d’apport de mouiller correctement les surfaces. Un nettoyage mécanique suivi d’un dégraissage permet généralement d’améliorer la situation.
Un décapant inadapté peut également empêcher la brasure de s’étaler. Vérifiez que le flux correspond bien au laiton, au métal d’apport et à la température du procédé utilisé.
Une température insuffisante constitue une autre cause fréquente. Le laiton conduit rapidement la chaleur vers les parties voisines. Un petit fer à souder peut donc atteindre sa température de consigne sans parvenir à chauffer correctement une pièce massive.
À l’inverse, une chauffe excessive détériore le flux, favorise l’oxydation et peut endommager le laiton. Augmenter systématiquement la température n’est donc pas la bonne solution.
Donc, si la brasure adhère mais que l’assemblage casse facilement, examinez la conception du joint. Deux pièces simplement mises bout à bout offrent souvent une surface de liaison trop réduite. Un assemblage par recouvrement, lorsqu’il est possible, améliore généralement la résistance.
Quelles précautions prendre pour souder du laiton ?
Le travail du laiton présente des risques liés à la chaleur, aux produits décapants et aux fumées émises pendant les opérations de brasage.
Lors d’une chauffe importante, le zinc contenu dans l’alliage peut produire des fumées d’oxyde de zinc. Leur inhalation peut provoquer une intoxication aiguë appelée fièvre des métaux, caractérisée par des symptômes proches de ceux d’un état grippal.
Travaillez dans un espace équipé d’une aspiration des fumées au plus près de leur émission, complétée par une ventilation adaptée. Une fenêtre ouverte ne garantit pas, à elle seule, une protection suffisante.
Portez des lunettes de protection appropriées au procédé, des vêtements couvrants et des équipements résistants à la chaleur. Avec un chalumeau, utilisez une protection oculaire adaptée aux rayonnements de la flamme. Éloignez également les matériaux inflammables de la zone de travail.
Respectez les fiches de sécurité des flux et des métaux d’apport. N’utilisez pas de mélanges acides improvisés pour décaper le laiton.
Les assemblages destinés à des installations de gaz, à des circuits sous pression ou à des équipements de sécurité nécessitent des procédés et des matériaux répondant aux exigences applicables. Une brasure réussie visuellement ne suffit pas à garantir leur conformité ou leur résistance en service.